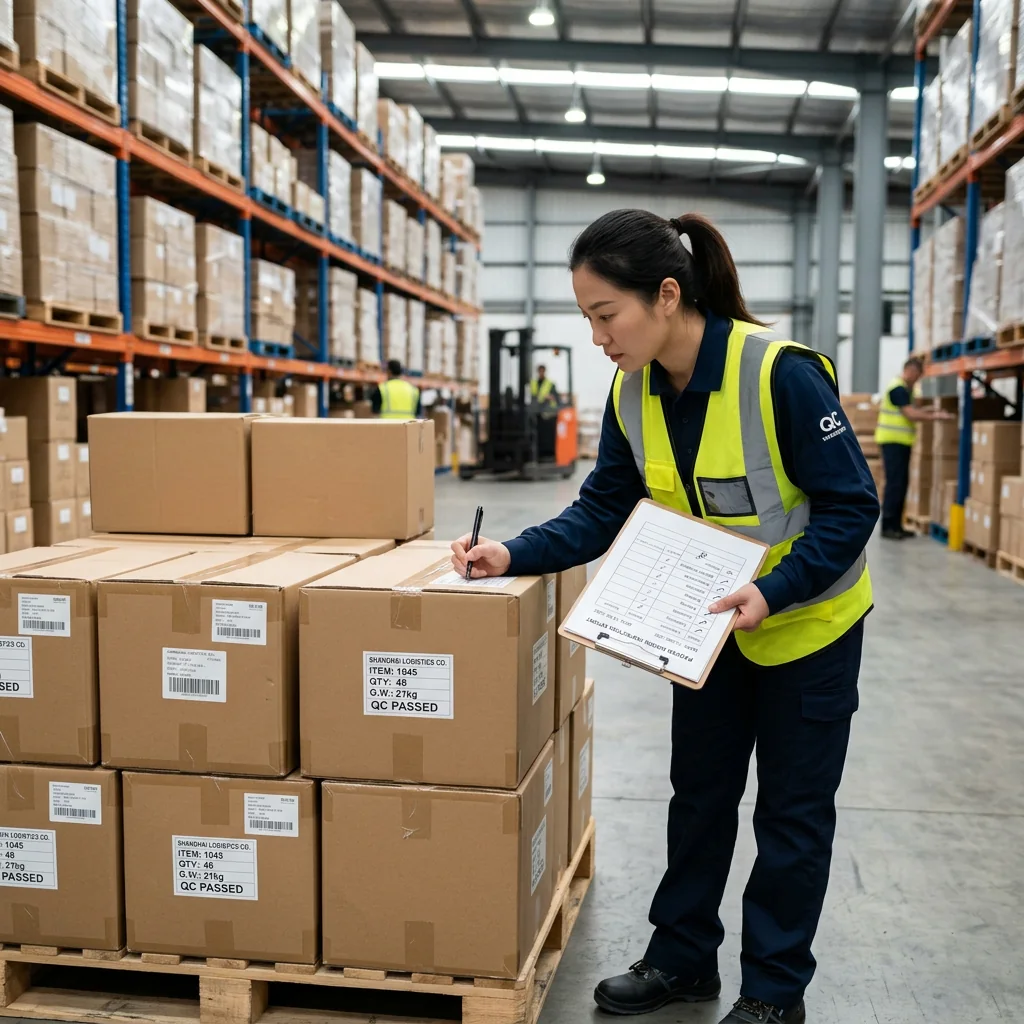
Un informe de inspección que dice «la calidad es buena» no vale nada. El valor está en el plan de muestreo, las dimensiones medidas y la clasificación de defectos: tres aspectos que deben decidirse antes de que llegue el inspector, no después.
El momento de la inspección y por qué suele ser incorrecto
Acuerde con el proveedor de inspección la finalización requerida y el estado del embalaje antes de hacer la reserva. Facilite el acceso a todo el lote declarado para realizar una selección aleatoria y deje tiempo para inspeccionar el embalaje, resolver los defectos y volver a inspeccionar antes del envío. Registre las unidades que no estaban disponibles; una inspección parcial no debe presentarse como si cubriera todo el pedido.
Confirme conjuntamente la disponibilidad del inspector, el acceso a la fábrica, la preparación de la producción y la hora límite de entrega de la carga al transportista. Obtenga una fecha real de reserva en lugar de asumir un plazo de entrega fijo, especialmente durante los periodos festivos.
Acuerde los hitos de inspección, liberación y pago en el contrato de compraventa. Un informe de inspección no sustituye los recursos contractuales, y el pago debe realizarse conforme al proceso acordado de presentación de pruebas y aceptación.
AQL, con el nivel de detalle que realmente necesita
Puede utilizarse un plan de muestreo por atributos para decidir si se acepta un lote. Si el contrato utiliza ISO 2859-1, indique la edición acordada, el nivel de inspección, el régimen normal/reforzado/reducido, el tamaño del lote y el límite de calidad de aceptación para cada clase de defecto. El AQL es un parámetro del plan, no una garantía del porcentaje de defectos de la mercancía entregada.
Elija el nivel de inspección y los criterios de aceptación específicos para cada defecto junto con el especialista en calidad de este producto. Defina los defectos críticos, graves y leves antes de la inspección; los requisitos de seguridad o reglamentarios pueden exigir pruebas o controles adicionales más allá del plan de muestreo.
No interprete un valor AQL de 2.5 como permiso para entregar mercancías con un 2.5% de defectos. Obtenga de las tablas el código de tamaño de muestra, el tamaño de la muestra y los números de aceptación/rechazo correspondientes al plan exacto acordado. Debe documentarse por separado una regla explícita de rechazo ante cualquier defecto crítico observado; no encontrar ninguno en una muestra no demuestra que no exista ninguno en el lote.
Elija los criterios de aceptación según la gravedad del defecto, el riesgo del producto, los requisitos contractuales y las características operativas del plan. No aplique el mismo AQL ni el mismo nivel de inspección a todos los productos eléctricos, de confección o cosméticos.
Esto es lo que la mayoría de los compradores pasa por alto: la clasificación de los defectos importa más que el número AQL. Si un hilo suelto y un interruptor que no funciona se clasifican ambos como «leves», un AQL de 4.0 no tiene sentido. Redacte usted mismo la clasificación.
Qué debe incluir el documento de instrucciones de inspección
Envíe al inspector un documento de instrucciones de inspección, no una cadena de correos electrónicos. Debe contener:
- Las fotografías de muestra aprobadas, con las dimensiones que midió marcadas en ellas
- La especificación: material, grado, dimensiones con tolerancias, peso y referencia de color
- La clasificación de defectos: una lista explícita de lo que cuenta como crítico, grave y leve para este producto
- La especificación del embalaje: embalaje interior, construcción de la caja, unidades por caja, dimensiones de la caja y peso bruto
- El diseño de las etiquetas y marcas de la caja, incluido el código de barras
- Qué prueba funcional desea que se realice y cuántas unidades se deben probar
- Sus niveles AQL
Revise las instrucciones de inspección cada vez que cambien el producto, el proveedor, el embalaje o los requisitos del destino.
Qué comprueba el inspector en las instalaciones
Cantidad. Se cuentan las cajas, se abre una muestra de cajas y se cuentan las unidades. Los envíos incompletos se detectan aquí o no se detectan.
Fabricación. Las unidades muestreadas se examinan conforme a la lista de defectos, y los defectos se fotografían y contabilizan por clase.
Dimensiones y peso. Se miden con instrumentos y se comparan con sus tolerancias. Aquí se manifiesta la sustitución de materiales: una pieza moldeada con una resina más barata suele resultar mediblemente más ligera.
Funcionamiento. Se comprueba aquello que el producto deba hacer, en un número especificado de unidades.
Embalaje y prueba de caída. Se comprueban la construcción de la caja y la calidad del sellado y, en la mayoría de los bienes de consumo, se realiza una prueba de caída desde una altura especificada sobre caras especificadas.
Marcado. El código de barras se escanea: se escanea realmente, no se compara visualmente. También se comprueban las marcas de la caja, el país de origen y cualquier etiqueta específica del mercado.
Cómo leer el informe
Examine las fotografías antes de leer la conclusión. Todo informe incluye fotografías de los defectos; la conclusión es una valoración basada en una regla que usted estableció.
Lea el tamaño real de la muestra, los recuentos de defectos observados y la regla de aceptación/rechazo especificada junto con el resultado. Un aprobado es una decisión sobre la disposición del lote conforme a ese plan; no es una medición ni una garantía de la tasa de defectos de cada unidad enviada.
Compruebe que el informe indique la cantidad real de unidades encontradas dentro de las cajas. Compruebe que las dimensiones medidas estén registradas como números, en lugar de marcadas simplemente como «conforme». Un informe lleno de casillas marcadas y sin mediciones fue elaborado por alguien que no midió.
Cuando no supera la inspección
Tiene cuatro opciones y debería decidir cuál desea antes de comunicárselo a la fábrica.
Reprocesar y volver a inspeccionar. Es el resultado habitual. Acuerde por escrito quién paga la segunda inspección: el coste debería asumirlo la fábrica, y esto debería haber figurado en las condiciones originales.
Clasificar y enviar las unidades buenas. Funciona cuando los defectos pueden separarse y usted puede aceptar un envío incompleto.
Aceptar con un descuento. Es apropiado para problemas estéticos en mercancías que todavía pueda vender. Acuerde el descuento antes de la liberación de la mercancía, no después de su llegada.
Rechazar o solicitar otro recurso. Los recursos disponibles dependen del contrato acordado, las normas aplicables y la naturaleza de la no conformidad. Siga el procedimiento de notificación y reclamación en lugar de asumir que el pago por sí solo determina el resultado.
Los límites
La inspección es una muestra de productos terminados tomada en un momento concreto. No le indicará si la resina era reciclada en lugar de virgen, no detectará un problema que solo aparezca después de seis meses de exposición a los rayos UV y no verifica nada sobre el lote producido después de que el inspector se marche.
Las afirmaciones sobre los materiales pueden requerir pruebas de laboratorio con un método acordado, preparación de las muestras y un alcance definido para el informe. Solicite un presupuesto al laboratorio y confirme si las pruebas se aplican al lote de producción; la inspección por sí sola no puede verificar la composición química ni la durabilidad a largo plazo.
Envíenos la especificación de su producto y la cantidad del pedido y redactaremos la clasificación de defectos por usted: es la parte que los compradores suelen hacer mal y la que determina si la inspección significa algo.
Referencias de muestreo y siguiente paso
Consulte la descripción general de la norma ISO 2859-1 y la introducción del NIST al muestreo de aceptación. Utilice las tablas autorizadas correspondientes a la edición especificada en su contrato. Comparta la especificación de su producto y el alcance de inspección propuesto para revisar el alcance.